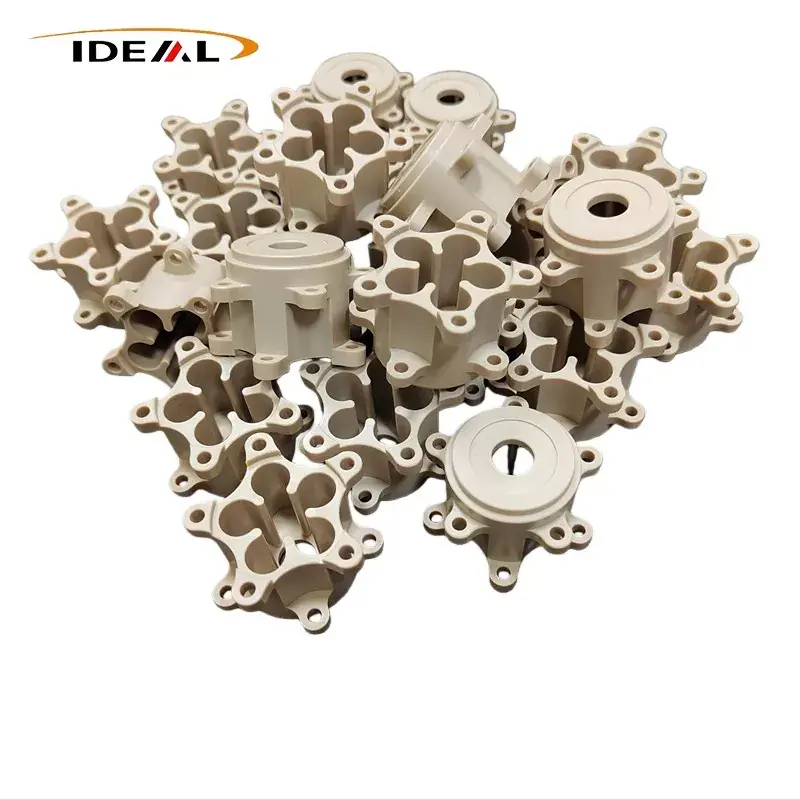
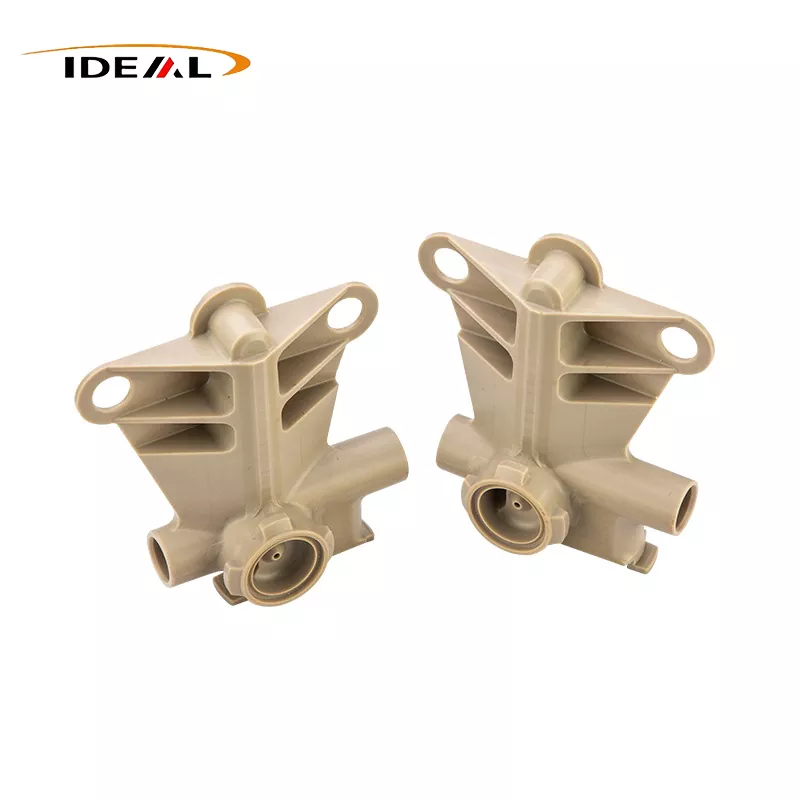
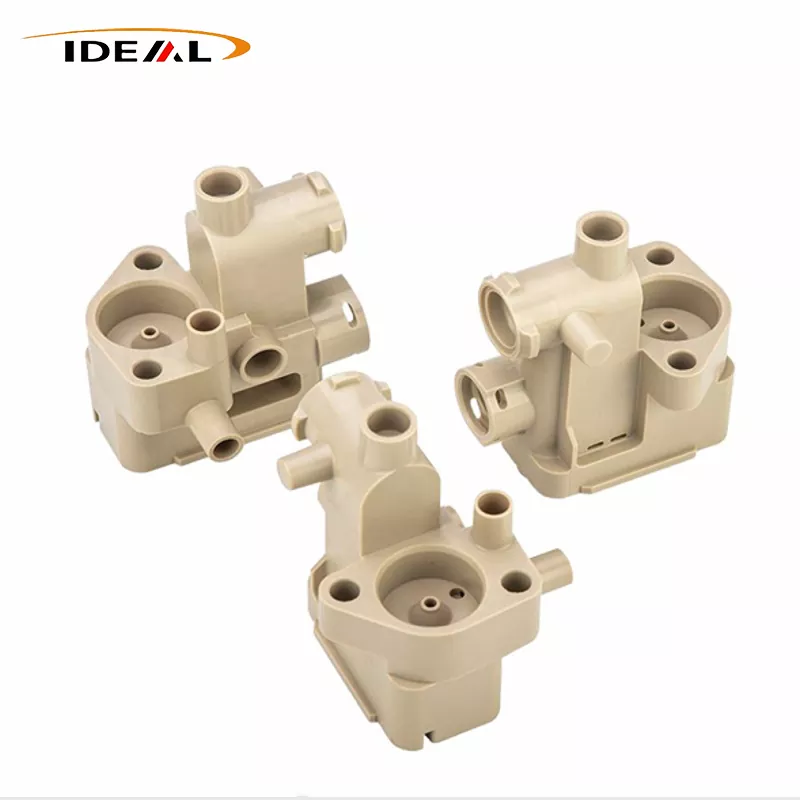
Txinako hornitzaile profesional gisa, Ideal Plastic-ek egonkortasun handiko eta industria-mailako PEEK-ko finkagailuak eskaintzen ditu muturreko lan-egoeretarako egokituta, non metalezko lokailu tradizionalek egonkortasunez funtzionatzen ez dutenean. Karbonoz betetako PEEK kalifikazio puruak eta beiraz beteak estaltzen dituzte, lokailu isolatzaile ez magnetiko hauek tenperatura altuko eta korrosioarekiko erresistentzia handiagoa eskaintzen dute erdieroale, kimiko, medikuntza eta doitasun energetiko berriko ekipoetarako. Ingeniaritza plastikoen fabrikazioko 14 urte baino gehiagoko esperientziaren babesarekin, fabrikak CNC mekanizazio eta injekzio-moldeaketa prozesu estandarizatuak hartzen ditu, produktu guztiek REACH estandarrak betetzen dituztelako doitasun-multzo industrialen epe luzerako egonkortasun operatiboa bermatzeko.
Errendimendu handiko ingeniaritza plastikoen ekoizpenean espezializatua,Ideal Plastic, Txinako fabrikatzaile eta hornitzaile fidagarriak, muturreko industria-inguruneetarako ohiko metalezko finkagailuen soluzioak ordezkatzen dituzten PEEK Lotura pertsonalizatuak eta estandarrak ekoizten ditu. Plastikozko lokailu arruntetatik ezberdina den, gure PEEK finkagailu serieak purutasun handiko PEEK lehengaiak eta eraldatutako betetzeko formula profesionalak hartzen ditu, injekzio moldaketa heldua eta bost ardatzeko CNC doitasuneko mekanizazio teknologiak konbinatuz. Produktu guztiek fabrikako ikuskapen zorrotza eta estresa arintzeko tratamendua jasaten dute, DIN eta ISO industria estandarrak guztiz betetzen dituztenak, eta zehaztasun ekipamenduen funtzionamenduan metalezko lokailuek jasaten dituzten interferentzia elektromagnetikoak, korrosio kimikoa eta tenperatura altuko zahartzea bezalako oinarrizko minak konpontzen dituzte.
PEEK (Polyetheretherketone) PEEK Loturaren oinarrizko errendimenduaren oinarria eskaintzen du. Bere egitura molekular egonkorrak ingeniaritza plastiko konbentzionalak parekatu ezin dituen abantaila funtzional ugari dakartza.
Ezaugarri konbinatu horiei esker, lokailu-seriea hobesten da metalezko piezak nahi ez diren eroankortasun, magnetismo edo korrosio arriskuak sartzen dituztenean.
PEEK haridun finkagailuak bi bide nagusiren bidez ekoizten dira: CNC mekanizazioa eta injekzio-moldeaketa. PEEK-en urtze-puntu altuak eta eroankortasun termiko baxuak prozesatzeko muga desberdinak sortzen ditu bi metodoen artean.
Prozesu nagusi gisa, erdieroale, medikuntza eta doitasun handiko finkatzeko aplikazio gehienek barra edo xafla ebaketa erabiltzen dute. Ez da molderik behar, prototipoak egiteko, lote txikiko ekoizpena eta pertsonalizazio ez-estandarra ahalbidetuz. Hariaren zehaztasun eta dimentsio-koherentzia fidagarriak eskaintzen ditu.
CNC mekanizazioaren erronkak honako hauek dira:
Betegarri-mailako tresnen higadura handia:Karbonoz betetako eta beira-zuntzez betetako PEEK-ek gogortasun handia dute, eta ebakitzean karburozko erreminten higadura azkarra eragiten dute. Lausotu ondoren, tresnak hariaren profila urratzen du, begi hutsez hautematen zailak diren baina muntatu ondoren txirbiltzeko joera handia duten errebak eta mikro-arraildurak eraginez. Diamantezko edo karburozko kalitate handiko erremintak erabili behar dira, maiz erremintak aldatzea eta mantentzea eskatzen dutenak, mekanizazio kostuak handituz.
Mekanizazioko tentsio termikoa eta hondar tentsio arriskuak:PEEK-ek eroankortasun termiko eskasa du, eta ebakitzean beroa xahutzea zaila da. Bertako tenperatura altuek materialaren degradazioa eta zuritzea eragin dezakete. Mekanizazioaren ondoren tentsioa arintzen ez bada, hondar-tentsioa piezaren barruan geratzen da. Biltegiratu eta berotu ondoren, hariaren deformazioa eta pitzadura gertatzen dira, eta ondorioz industrian maiz akatsak izaten dira. Estresaren arazoak bereziki nabarmenak dira tamaina txikiko M2 eta M3 piezetan.
Tamaina txikiko hariak mekanizatzeko zailtasuna:M2 eta M2.5 bezalako mikro PEEK finkagailuek hari meheak dituzte eta hauskorrak dira. Tapaketak egitean txorrotak hausteko joera dute, eta ezkutuko mikro-arraildurak erraz sortzen dira mekanizazioan; etekina txikia da, altzairu herdoilgaitzezko torlojuen errendimendu ultra-altuak ez bezala.
PEEK-ek 343 °C-tik gorako urtze-puntua du, eta tenperatura altuko molde eta ekipamendu espezializatuak behar ditu injekziorako. Prozesuaren leihoa estua da, eta moldearen hasierako inbertsioa handia da.
Injekzio-moldaketaren zailtasuna 343 °C-tik gorako PEEK urtze-puntuan dago, tenperatura altuko upelak eta moldeak behar direlarik. Lehortze desegokiak produktuaren barruan aire-burbuilak eta zilar-marra sor ditzake; Moldearen tenperatura nahikorik ezak kristalinitate eskasa eragiten du, tenperaturaren erresistentzia eta creep erresistentzia nabarmen murriztuz. Injekzio bidez moldatutako hariak material eskasiak, flashak eta errebak izaten dituzte, eta fidagarritasuna ez da nahikoa doitasun handiko aplikazioetan.
Ideal Plastic-ek bi prozesuak arretaz kontrolatzen ditu, eta eskaera bakoitzaren loteen bolumenaren, tamainaren, doitasunaren eta aplikazio-mailaren arabera ekoizpen-metodo egokia hautatuz.
PEEK Lote bakoitzak fabrikako ikuskapen- eta kontrol-urratsen multzo definitu bat igarotzen du bidali aurretik, goi-mailako ekipoetan ezkutuko hutsegite arriskuak gutxituz.
Etapa anitzeko egiaztapen hauek merkatuan dauden kostu baxuko alternatibetan aurkitzen diren kalitate-arazo arruntak saihesten laguntzen diete bezeroei.
Errendimendu handiko termoplastiko asko lokailuak ekoizteko erabiltzen dira. Polimero egokia hautatzeak tenperatura-erresistentzia, errendimenduaren errendimendua, hauskortasuna eta bateragarritasun kimikoa orekatzea eskatzen du xede-multzorako.
| Materiala | Indargune nagusiak | Muga nagusiak | Aplikazio Tipikoa |
|---|---|---|---|
| PEEK | Gogortasun orekatua, desgasifikazio baxua, erresistentzia kimiko zabala, tentsio-kontrola | Lehengaien kostu altua, Tg 143 °C-tik gorakoa, oxidatzaile indartsuen aurka mugatua | Erdieroaleen hutsunea, MRI medikoa, korrosio kimikoko inguruneak |
| PI | Tenperatura altuen erresistentzia, hutsean gasa botatzea | Oso hari hauskorrak, berriz muntatzen zailak, mekanizazio zailtasun handia | Tenperatura ultra-altuko aparatu estatikoak desmuntatze minimoarekin |
| PAI | Zurruntasun handia, higadura erresistentzia ona, egonkorra tenperatura altuetan | PEEK baino hauskortasun handiagoa, hezetasun xurgapen handia, estresaren pitzadura arriskua zenbait euskarritan | Tenperatura altuko higadura estatikoarekiko erresistentea den ixtea |
| PPSU | Eragin handiko gogortasuna, lurrun esterilizazio errepikatua eskuragarri | Epe luzerako bero-erresistentzia txikiagoa, disolbatzaileen erresistentzia mugatua, desgasifikazio handiagoa | Medikuntzako eta elikadurako ekipoen finkatzea |
| PPS | Kostu txikiagoa, suaren erresistentzia ona eta hidrolisiarekiko erresistentzia | Hari hauskorrak, erresistentzia eskasa, hutsean ez da egokia | Tenperatura ertaineko isolamendu estatikoko ixtea aurrekontu mugatuarekin |
| PEI | UL94 V0, dimentsio-egonkortasun ona, injekzio moldaketa errazagoa | Ez-kristalinoa, erresistentzia kimiko moderatua, hutsean prezipitazio handiagoa | Isolamendu mediko elektronikoa eta orokorreko finkatzea |
Material bakar batek ez du funtzionatzen erabilera kasu guztietarako. Konparazio taulak ingeniariei material aukerak azkar murrizten laguntzen die lan-tenperaturaren, hutsunearen eskakizunen, esposizio kimikoen eta mantentze-maiztasunaren arabera.
Adibide praktiko hauek frogatzen dute erosketa-erabakiek ez dutela prezioan soilik oinarritu behar, baizik eta prozesu osoko kontrolean ere errekuzitzea eta kristalinitatearen kudeaketa barne.
1.G.: PEEK soltetuko al da tenperatura altuko eta baxuko txirrindularitza-inguruneetan?
A1:Askatzeko arrisku txikia dago. PEEK-ek metalak baino hedapen termiko koefiziente handiagoa du, eta tenperatura beroa eta hotza txandakatzeak aurrekarga murriztea eragingo du, garbigailuen bidez konpentsatu eta aldian-aldian berriro estutu daitekeena.
2.G.: forma irregularreko PEEK-ko finkagailuak pertsonalizatu al daitezke?
A2:Erabat onartzen. Bezeroen 2D/3D marrazkietan oinarritutako hari-eremu berezien, buru-formaren, urratsen eta egitura irregularren pertsonalizazioa eskuragarri dago moldeak egiteko beharrik gabe.
3.G.: Zein da gutxi gorabehera PEEK plastikozko finkagailuen iraupena?
A3:Giro-tenperaturan funtzionamendu-baldintza normaletan, ia mugagabean iraun dezakete. Tenperatura altuetan, korrosiboetan eta bibrazio-baldintza dinamikoetan, iraupena materialaren hautapenaren eta muntaketa-momentuaren araberakoa da. Hautapen zuzenak ekipoaren bizi-ziklo osoan iraunkortasuna berma dezake.
4.G.: Zein da produktuaren hari seguruaren luzera?
A4:Bete gabeko PEEK ≥1.5D; CF PEEK ≥2D (D = hariaren diametro nominala). Hari finko PEEK-ko finkagailuak ez dira gomendatzen ebakidura erresistentzia baxua dutelako.
5.G.: Zeintzuk dira PEEK finkagailuaren mugak?
A5:Ez da egokia inpaktu astuneko lehen karga jasaten duten egituretarako, oxidazio-ingurune azido indartsuetarako edo aurre-tentze-indar oso handia behar duten aplikazioetarako. Erresistentzia mekanikoa metalezko lokailuak baino txikiagoa da.
Dimentsio estandarrak edo guztiz pertsonalizatuak behar dituzu? Bisitatu gurePertsonalizatutako PEEK produktuakorrialdea edo bidali zure marrazkia zuzenean.
Erdieroale, medikuntza edo aplikazio kimikoetarako PEEK finkagailu pertsonalizatuak behar dituzu?